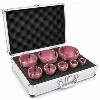
El trepant de girs de massa fregida és una eina àmpliament utilitzada per al mecanitzat de forats. En general, el rang de diàmetres és de 0,25~80 mm. Es compon principalment de la part de treball de la broca i la tija. La part de treball té dues ranures en espiral en forma de Fried Dough Twists, d'aquí el nom. Per tal de reduir la fricció entre la peça de guia i la paret del forat durant la perforació, el diàmetre de la broca Fried Dough Twists disminueix gradualment des de la punta de la broca fins a la tija i assumeix una forma de con invertit. L'angle espiral del trepant Fried Dough Twists afecta principalment la mida de l'angle de rasclet a la vora de tall, la força de la fulla i el rendiment d'eliminació d'encenalls, normalment de 25 graus ~ 32 graus. La ranura espiral es pot processar per fresat, mòlta, laminació en calent o extrusió en calent. L'extrem frontal de la broca es rectifica per formar una peça de tall. L'angle superior de la part de tall del trepant estàndard Fried Dough Twists és de 118, l'angle oblic de la vora transversal és de 40 graus - 60 graus i l'angle posterior és de 8 graus - 20 graus. Per raons estructurals, l'angle frontal és gran a la vora exterior i disminueix gradualment cap al mig. La vora horitzontal té un angle frontal negatiu (fins a - 55 graus ), que té un paper de compressió durant la perforació.
Per tal de millorar el rendiment de tall dels trepants Fried Dough Twists, la part de tall es pot moldre en diverses formes (com ara trepants de grup) segons les propietats dels materials processats. El trepant Fried Dough Twists té dos tipus de tija: la tija recta i la tija cónica. Durant el processament, el primer es subjecta al mandril de trepant i el segon s'insereix al forat cònic de l'eix de la màquina-eina o contrapunt. En general, els trepants Fried Dough Twists estan fets d'acer d'alta velocitat. El trepant Fried Dough Twists amb insercions o corones de carbur cimentat és adequat per processar ferro colat, acer endurit i materials no metàl·lics, mentre que el trepant general de carbur cimentat petit Fried Dough Twists s'utilitza per processar peces d'instruments i plaques de circuit imprès, etc.
A què s'ha de prestar atenció quan s'utilitzen trepans de gir de massa fregida
1. La broca s'ha d'embalar en una caixa d'embalatge especial per evitar vibracions i col·lisions.
2. Quan estigui en ús, traieu la broca de la caixa d'embalatge i poseu-la a la pinça de molla de l'eix o a la biblioteca d'eines per a la substitució automàtica de la broca. Torneu-lo a posar a la caixa d'embalatge immediatament després d'utilitzar-lo.
3. S'han d'utilitzar instruments de mesura sense contacte, com ara el microscopi d'eines, per mesurar el diàmetre de la broca, a fi d'evitar que la vora de tall es contusi a causa del contacte amb l'instrument de mesura mecànic.
4. Algunes màquines de perforació CNC utilitzen anells de posicionament i algunes màquines de perforació CNC no utilitzen anells de posicionament. Si s'utilitzen anells de posicionament, el posicionament de la profunditat durant la instal·lació ha de ser precís. Si no s'utilitzen anells de posicionament, s'ha d'ajustar uniformement l'allargament de la broca instal·lada a l'eix principal. Les màquines de perforació de múltiples eixos haurien de prestar més atenció a aquest punt, de manera que la profunditat de perforació de cada eix principal hauria de ser coherent. Si la broca no és coherent, pot perforar a la taula o no perforar a través de la placa de circuit, donant lloc a desballestament.
5. En moments habituals, el desgast de la vora de tall del trepant es pot comprovar amb un microscopi estèreo 40x.
6. Comproveu sempre la concentricitat de l'eix i la pinça de molla i la força de subjecció de la pinça de molla. La mala concentricitat provocarà que la broca es trenqui amb un diàmetre petit i un forat gran. La mala força de tancament farà que la velocitat de rotació real sigui incompatible amb la velocitat de rotació establerta i el lliscament entre la pinça i la broca.
7. La longitud de subjecció de la broca de tija fixa al mandril de molla és de 4 a 5 vegades el diàmetre del mànec del trepant abans que es pugui subjectar fermament.
8. Comproveu sempre el peu de premsa del cargol. La superfície de contacte del peu de premsa ha de ser horitzontal i perpendicular a l'eix principal i no s'ha de sacsejar per evitar el forat trencat i el forat excèntric durant la perforació.