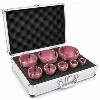
Seleccionant la dretacapçal de mòlta de diamantper a les màquines CNC es redueix a quatre variables bàsiques: compatibilitat del material, mida de gra, tipus d'enllaç i velocitat de l'eix. Combineu l'eina abrasiva amb la vostra peça de treball, ja sigui pedra, ceràmica, aliatge dur o vidre, i alineeu el gra amb el vostre requisit d'acabat i la duresa de l'enllaç amb el rang de RPM de la vostra màquina. Un capçal de rectificat de diamants ben combinat ofereix una precisió a nivell de micres, una vida útil ampliada de l'eina i uns costos per peça més baixos, cosa que la converteix en una decisió d'adquisició crítica per a qualsevol operació CNC seriosa.
Què és un capçal de rectificat de diamants i per què és important en el mecanitzat CNC?
Un capçal de rectificat de diamant és una eina abrasiva molt fina feta de bits de diamant de grau industrial enganxats a una base d'acer endurit o carbur. La duresa del tall dels diamants i el temps que duren sota l'esforç de filatura depenen del procés d'unió, com ara la galvanoplastia, la sinterització o la curació de resina.
Aquestes eines funcionen directament amb rutes d'eines programades i eixos d'alta velocitat en la configuració del CNC. Això permet eliminar les zones difícils de triturar de manera repetida i automàtica.Capçal de rectificat de diamantNo perden la seva forma sota molta tensió com ho fan les rodes normals d'òxid d'alumini o de carbur de silici. Això és molt important quan es mesuren errors en micres.
Perfilar superfícies de pedra, donar forma a peces de zirconi, tallar matrius de carbur i acabar de rajoles ceràmiques són tots els usos habituals de les màquines CNC. Per tant, la forma de les eines també canvia. Per exemple, les rodes de copa funcionen bé per a la mòlta de cara sobre pedra plana, els punts muntats poden arribar als forats i les rodes de perfil poden fer corbes complexes en peces decoratives.
Criteris clau per seleccionar l'eina de rectificat de diamant CNC adequada
Fes coincidir la mida del granat amb el teu requisit d'acabat superficial
En qualsevol adquisició d'abrasius, la selecció de gra és l'opció més important. Els números de gra més baixos (30#–80#) eliminen el material ràpidament i són bons per a la forma rugosa. Els números més alts (400#–3000#) fan que els acabats siguin cada cop més fins fins a ser gairebé miralls. Quan es perfila el granit en brut, un fabricant de pedra començarà amb 50 # i treballarà fins a 400 # per a l'última passada. Anar massa fi en una passada de desbast perd la vida útil de l'eina i el temps de la màquina, mentre que anar massa gruixut comporta el risc de microfissures a la superfície.
Alineeu el tipus d'enllaç amb la duresa del material i RPM
La duresa de l'enllaç controla la facilitat amb què la roda pot eliminar els grans de diamant desgastats per revelar noves vores de tall. Això es coneix com a autoafilat. Aquí teniu una guia útil per triar bons:
Enllaç de resina - Cura a 180-220 graus; la matriu més suau dissol fàcilment la gra, fent que la ceràmica, el vidre i la pedra siguin suaus. La millor velocitat per fer passades a una RPM modesta.
Enllaç metàl·lic (bronze) - Sinteritzat entre 750 i 850 graus; molt de llarga durada; bo per eliminar ràpidament material d'aliatges durs i formigó dens. El millor per a eixos CNC de gran resistència que fan talls llargs.
Enllaç vitrificat/ceràmic - Pecat a 1.250–1.400 graus; L'estructura rígida manté perfils ajustats en treballs de matriu i motlle precisos on la estabilitat en les dimensions és imprescindible.
L'elecció de la duresa de l'enllaç incorrecta provoca dos modes de fallada: una unió massa suau es desgastarà massa ràpidament i una unió massa dura s'esmaltarà, cosa que atraparà els residus i deixarà de tallar la potència.
Comproveu la compatibilitat de la velocitat del cargol
Hi ha una velocitat màxima d'operació segura (MOS) per a cada capçal de mòlta de diamant. Repassar-lo podria provocar que la roda es trenqui i causar grans problemes de seguretat. Per a treballs amb llapis, els capçals galvanitzats poden suportar velocitats de fins a 100.000 RPM. Les rodes de copa sinteritzada més grans, en canvi, solen funcionar entre 3.000 i 12.000 RPM. Abans de fer una comanda gran, sempre hauríeu de comparar la velocitat indicada de l'eina amb la fitxa de dades del vostre eix CNC.
Com es comparen els capçals de rectificat de diamants amb altres solucions abrasives?
Moltes vegades, els gestors de compres comparen les rodes de carbur de silici i les rebaves de carbur amb els capçals de mòlta de diamant. Quan es treballa amb materials durs i rígids, la bretxa de rendiment és gran.
Les rodes de carbur de silici són barates i fan una bona feina per tallar vidre i pedra, però es desgasten ràpidament, la qual cosa significa que s'han de substituir sovint, la qual cosa alenteix la producció i augmenta el cost de la mà d'obra per peça. Quan s'utilitzen en metalls tous i aliatges, les rebaves de carbur funcionen molt bé, però perden ràpidament la seva vora quan s'utilitzen en pedra o ceràmica.
Capçal de rectificat de diamants superen ambdues alternatives en el cost total de propietat en aplicacions de materials durs. Aquests són els principals avantatges de rendiment que els diferencien:
Alta eficiència de mòlta: la duresa Mohs 10 de Diamond és molt més alta que la de la majoria d'abrasius, de manera que pot eliminar el material més ràpidament i fer més coses per torn.
Vida útil més llarga: com que les rodes es desgasten tan lentament, s'han de canviar amb menys freqüència, les màquines no s'han de tancar amb tanta freqüència i duren més durant un any de producció.
Precisió dimensional: les toleràncies estrictes es mantenen mitjançant una geometria de mòlta estable i una baixa deformació tèrmica, que és molt important per al perfilat de rajoles, la fabricació de pedra i el treball de components ceràmics.
Àmplia cobertura de material - Funciona amb aliatges durs, pedra, ceràmica, vidre i altres materials difícils de rectificar que desgasten ràpidament les rodes normals.
Baixa producció de calor: una bona acció d'autoafilat i una bona evacuació d'encenalls eviten que l'objecte es cremi, cosa que pot passar quan s'utilitzen abrasius d'alliberament més lent en materials gruixuts.
Aquests avantatges es tradueixen directament en taxes de ferralla més baixes i costos de reelaboració reduïts, que són molt importants per als distribuïdors i compradors de projectes que gestionen marges ajustats.
Orientació de contractació: com obtenir eines de mòlta de diamants de qualitat?
Trobar fiablescapçal de mòlta de diamants per utilitzar CNC requereix més que mirar el preu. Qualsevol proveïdor de confiança hauria de poder demostrar que els seus productes compleixen els requisits establerts a la norma ISO 6168 per a l'encolat de gra abrasiu. Això inclou registres de proves d'equilibri dinàmic, certificats de duresa Rockwell per a la tija (amb un HRC objectiu de 45-55) i toleràncies de concentricitat de menys de 0,01 mm.
Entendre com es fa el producte ofereix als compradors una altra manera de comprovar la qualitat. Un bon conjunt d'eines passa per un procés precís de mecanitzat de matriu d'acer, mescla controlada amb pols d'unió, premsat en fred fins a un cos verd dens, sinterització o curat a alta temperatura, mòlta fina del diàmetre exterior i del forat interior, i un equilibrat dinàmic final i una inspecció completa abans de ser envasat. Un perill de contractació són els proveïdors que no poden explicar o anotar aquest mètode.
Per als importadors nord-americans i propietaris de marques OEM, els millors proveïdors són els que ofereixen personalització OEM, com ara el logotip, l'embalatge, el diàmetre de la tija i l'especificació de gra, i tenen certificacions d'exportació de MOQ i CE/ISO baixes. Quan entreu en negociacions sobre preus a granel, us ajuda si teniu especificacions tècniques clares en lloc de mirar un catàleg.
Bones pràctiques per al funcionament i el manteniment d'eines abrasives de diamant CNC
La manipulació correcta de les eines protegeix el vostre pla de treball i fa que les eines durin més temps. Abans de muntar la roda, comproveu sempre el seu MOS. Utilitzeu el refrigerant a base d'aigua adequat per evitar que el diamant es carboni per sobre dels 700 graus. Abans de cada cursa, comproveu la tija per assegurar-vos que estigui recta. Si un capçal de mòlta de diamant s'esmalta i deixa de tallar sense mostrar cap desgast, hauríeu de vestir-lo amb una pedra de guarnició per exposar les grans de diamant noves en lloc de llençar-la massa aviat. Cada 40 a 60 hores d'ús, comproveu visualment la densitat del diamant i uniu l'adhesiu per trobar patrons de desgast abans que afectin la precisió de les mesures.
Conclusió
No és només una qüestió tècnica triar l'eina abrasiva CNC adequada. També és una decisió de contractació estratègica. Trobar el gra, el tipus d'enllaç i la forma adequats per al vostre material i màquina afectarà directament la qualitat de la sortida, la vida útil de l'eina i el cost de producció. Quan es tracta de triturar materials durs,capçal de mòlta de diamantSempre funcionen millor que els abrasius habituals. Ofereixen precisió, durabilitat i eficiència que afegeixen un valor mesurable al resultat final per als importadors, distribuïdors i compradors de projectes a gran escala.
Preguntes freqüents
Funcionarà un capçal de rectificat de diamant en acer estàndard?
El diamant reacciona químicament amb el ferro a altes temperatures, cosa que fa que les eines fetes amb materials metàl·lics es desgastin més ràpidament. Per a l'acer dur, utilitzeu eines fetes de nitrur de bor cúbic. Els capçals de rectificat de diamant només s'han d'utilitzar en materials no fèrrics, durs i trencadissos com la pedra, la ceràmica, el vidre i el metall dur.
Com puc triar entre eines galvanitzades i sinteritzades?
Per a formes complicades i acabats fi, els capçals galvanitzats donen als diamants la millor exposició possible i mantenen el perfil nítid. Els capçals sinteritzats tenen més d'una capa de diamants, la qual cosa els fa millors per a tasques pesades d'eliminació d'estocs on la durabilitat és més important que la precisió del perfil.
Quin manteniment evita el desgast prematur?
Utilitzeu el refrigerant adequat, manteniu-vos dins del rang de RPM recomanat i vestiu la roda quan comenci a esmaltar. Guardeu les eines en caixes de cartró que no es mullin i que no es puguin fer perill. Comproveu la concentricitat de la tija i l'adhesió de l'enllaç de manera regular. Trobar el desgast des d'hora atura els defectes a la peça de treball i els costosos retards del projecte al mig.
Amb quin grau he de començar per a la fabricació de pedra?
Per a perfils rugosos sobre granit o marbre, comenceu de 50 # a 80 # i moveu-vos fins a 200 # i 400 # per a les passades mitjanes. Per a vores llises, acabeu entre 800 # i 1500 #. El patró de passos disminueix les petites esquerdes del sòl que els mètodes que només són gruixuts deixen enrere.
Col·labora amb SNJ per a solucions fiables de capçals de rectificat de diamants
SNJ, que significa Danyang Sinodream Imp & Exp Co., Ltd. i va ser fundada l'any 2003, ven productes de capçal de rectificat de diamants certificats a compradors corporatius, importadors i propietaris de marques OEM als EUA i a tot el món. Tenim MOQ baix, personalització OEM completa, producció certificada CE/ISO i ajuda ràpida d'experts abans i després de la venda. Posa't en contacte amb nosaltres immediatament aColin@sinodream.bizper obtenir mostres, preus a granel o un pressupost basat en les vostres necessitats úniques.
Referències
1. Tecnologia d'Abrasius: Fonaments i Aplicacions- Andrew Batako, Elsevier, 2019.
2. Materials ultradurs de diamant i CBN- EA Ferreira, Industrial Diamond Review, 2020.
3. Estàndard FEPA per a la mida de gra superabrasiu- Federació de Productors Europeus d'Abrasius (FEPA), 2018.
4. ISO 6168: Abrasius - Moles - Dimensions- Organització Internacional de Normalització, 2021.
5. Fonaments del mecanitzat CNC: selecció d'eines i optimització de processos- Peter Smid, Industrial Press, 2017.
6. Superabrasius: diamant i CBN en aplicacions de rectificat de precisió- Graham Totten, Manufacturing Engineering Society Journal, 2022